某新能源科技公司主营动力电池PACK组装,两条装配线供应多家整车厂。随着订单量持续增长,PACK线单班产出长期徘徊在瓶颈水平,加班成为常态,交付周期被动拉长。企业管理层最初判断是人员不足,但增补人员后产出并未明显改善,反而带来人工成本上升和现场管理复杂度增加。进一步观察发现,工序间等待时间长、部分工位节拍不均衡、焊接与测试环节一次合格率波动、物料配送不及时等问题交织存在,单点施策难以奏效。企业意识到,需要一套系统的诊断与改进方法,在不增加设备和人员的前提下挖潜。经多方比较,企业引入天行健管理咨询开展六西格玛辅导,希望借助DMAIC方法论梳理流程、用数据定位瓶颈,并把改善成果固化为可执行的标准。
项目目标分为总目标与分解目标。
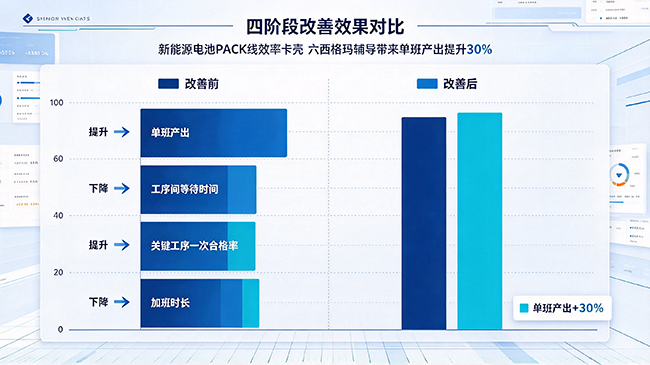
总目标是将PACK线单班产出提升30%,同时不增加设备和人员投入。
分解目标包括:工序间等待时间明显下降,关键焊接与测试工序一次合格率提升,各工位节拍趋于均衡,加班时长减少,交付准时率改善。为确保目标可测量,项目组在启动阶段即明确了数据采集口径、统计周期与责任分工,避免后期因口径不一致产生争议。目标设定既参考了设计产能与实际产出的差距,也结合了现场可挖掘的改善空间,强调“跳一跳够得着”,既不放卫星,也不设低标。
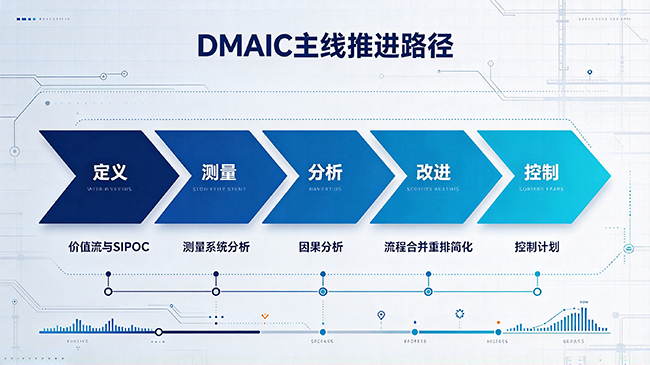
项目以DMAIC为主线推进。定义阶段,团队通过价值流图和SIPOC梳理全流程,把“人不够”的初始判断修正为“流程有浪费”,锁定制约产出的瓶颈工序。测量阶段,先做测量系统分析,确认关键工序测量系统满足要求,保证后续分析建立在可靠数据之上;再做过程能力分析,识别焊接、测试等工序的波动来源,明确优先改善对象。分析阶段,运用因果分析等工具将问题分解到工艺要求与生产要求层面,查找根本原因。改进阶段,以流动和拉动为原则,对流程进行合并、重排、简化,减少不增值环节,并针对瓶颈工序优化作业安排与物料配送节奏。控制阶段,制定控制计划和标准化作业,明确失控行动方案,通过过程控制方法监控关键参数,防止问题反弹。整个过程中,天行健管理咨询采用现场诊断加项目带教的方式,让项目成员在实战中掌握工具,而非只拿一份报告。
改善后,PACK线单班产出提升30%,达到项目设定目标;工序间等待时间明显下降,节拍趋于均衡,关键焊接与测试工序一次合格率提升,加班时长减少,交付准时率改善。除可量化的产出与质量指标外,项目还带来管理层面的收益:团队掌握了价值流梳理、测量系统分析、过程能力分析和DMAIC推进的基本方法,形成了用数据说话的工作习惯;控制计划与标准化作业使改善成果不随人员变动而流失。企业负责人表示,方法落地比报告更有价值。对同类型制造企业而言,这一案例说明效率卡壳往往不是单点问题,而是流程、数据与管理协同的结果,系统方法与现场带教相结合,是让改善可持续的关键。